Tolérances dimensionnelles, ajustements ISO et rugosité de surface
Écarts et tolérance, degrés IT et lettres de position, ajustements avec jeu, incertains et serrés avec exemples numériques, système de l'alésage normal, tolérances générales et rugosité Ra.
https://www.electronics-engineering.com/fr/tolerances-dimensionnelles-ajustements-rugosite/
Aucune pièce n’est fabriquée à la dimension exacte : un arbre de 20 mm sortira du tour à 19,993 ou à 20,008 mm. Le concepteur doit indiquer de combien l’usinage peut s’écarter sans compromettre la fonction. C’est la tolérance. Trop serrée, les coûts montent ; trop large, les pièces ne s’assemblent pas ou fonctionnent mal. Le système ISO de tolérances et d’ajustements (ISO 286) résout le problème avec un code d’une lettre et d’un nombre.
Termes
- Dimension nominale : la dimension de conception, par exemple 20 mm.
- Écart supérieur et écart inférieur : de combien la dimension réelle peut être plus grande ou plus petite que la nominale. Pour un alésage, on les note ES et EI, pour un arbre es et ei.
- Tolérance : la différence entre la dimension maximale et la dimension minimale, c’est-à-dire la largeur de la zone permise.
- Ligne zéro : la ligne qui représente la dimension nominale dans les diagrammes de tolérances.
Une cote telle que  signifie que l’alésage peut mesurer de 20,000 à 20,021 mm : une tolérance de 21 µm.
Le système ISO : degré et position
Toute tolérance ISO s’écrit avec une lettre et un nombre, par exemple H7 ou g6.
- Le nombre est le degré de tolérance normalisé (IT), de IT01 à IT18. Il fixe la largeur de la zone : plus il est bas, plus l’usinage est précis. La largeur croît aussi avec la dimension nominale, car la précision est plus difficile sur les grandes pièces. Pour 20 mm, IT6 vaut 13 µm et IT7 21 µm.
- La lettre fixe la position de la zone par rapport à la ligne zéro. Majuscules pour les alésages, minuscules pour les arbres. H désigne un alésage d’écart inférieur nul (il ne peut pas être plus petit que la nominale) ; h un arbre d’écart supérieur nul.
Degrés typiques : IT5 à IT7 pour la rectification et le tournage de précision, IT8 à IT11 pour le tournage et le fraisage courants, IT12 à IT16 pour les pièces embouties ou découpées où la précision n’importe pas.
Ajustements
Quand un arbre entre dans un alésage, leur relation dépend de la position des deux zones de tolérance.
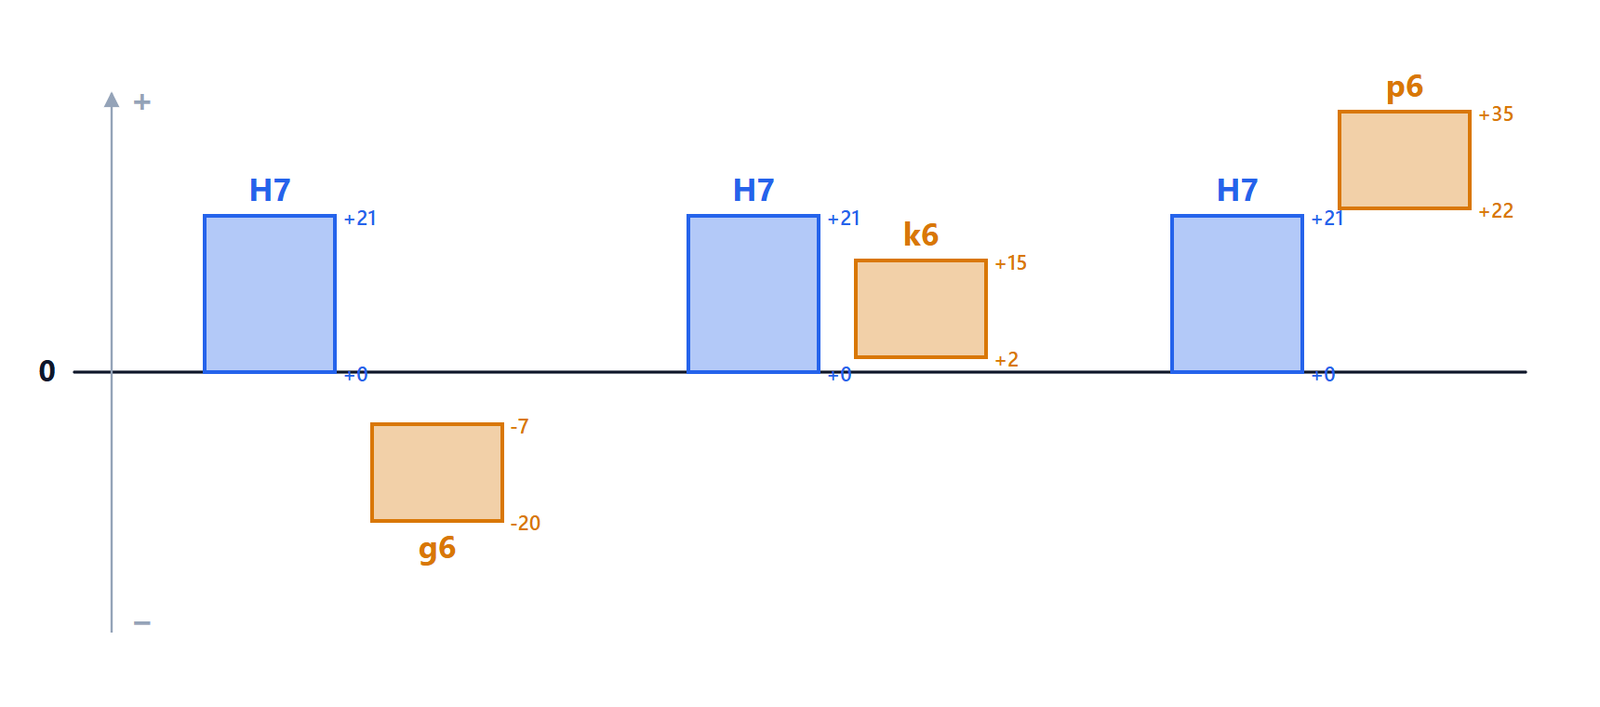
- Ajustement avec jeu : l’arbre est toujours plus petit que l’alésage. H7/g6 : jeu compris entre 7 µm (plus petit alésage, plus grand arbre) et 41 µm (plus grand alésage, plus petit arbre). Pour des axes qui doivent tourner ou glisser.
- Ajustement incertain : selon les pièces réelles, il peut y avoir un petit jeu ou un petit serrage. H7/k6 : de 19 µm de jeu à 15 µm de serrage. Pour des pièces qui doivent être positionnées avec précision et démontées à l’extracteur ou à petits coups, comme des poulies clavetées ou des bagues intérieures de roulements.
- Ajustement avec serrage : l’arbre est toujours plus grand que l’alésage. H7/p6 : serrage de 1 à 35 µm. Il s’assemble à la presse ou en chauffant la pièce extérieure, et transmet le couple par frottement, sans clavettes.
Calcul du jeu et du serrage

Si le jeu minimal est négatif, il y a du serrage. Pour H7/g6 à 20 mm : jeu maximal 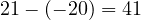 µm, jeu minimal
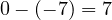 µm.
Alésage normal et arbre normal
Pour réduire le nombre d’outils et de calibres, on choisit un système :
- alésage normal : tous les alésages sont H, et l’ajustement s’obtient en faisant varier l’arbre. C’est le plus courant, car un arbre est plus facile à usiner et à mesurer qu’un alésage, alors que les alésages demandent des alésoirs et des tampons calibres propres à chaque tolérance ;
- arbre normal : tous les arbres sont h, et l’alésage varie. On l’utilise quand plusieurs pièces d’ajustements différents sont montées sur un long arbre rectifié.
Sur le dessin d’une pièce seule, on écrit la tolérance de la pièce (⌀20 H7) ; sur un dessin d’ensemble, l’ajustement (⌀20 H7/g6).
Tolérances générales
Écrire une tolérance sur chaque cote serait impossible. Les cotes sans tolérance explicite suivent les tolérances générales référencées dans le cartouche, par exemple « ISO 2768-m ». La classe m (moyenne) autorise par exemple ±0,2 mm sur les dimensions entre 6 et 30 mm et ±0,3 mm entre 30 et 120 mm. Les tolérances particulières ne sont données que là où elles sont vraiment nécessaires.
Rugosité de surface
Même une surface « lisse » a des pics et des creux microscopiques. Le paramètre le plus utilisé est Ra, l’écart moyen arithmétique du profil par rapport à sa ligne moyenne, en micromètres. Il se note avec un symbole en forme de coche accompagné de la valeur (ISO 21920-1, qui a remplacé l’ISO 1302).
| Ra (µm) | Procédé typique |
|---|---|
| 12.5 – 25 | ébauche, sciage |
| 3.2 – 6.3 | tournage et fraisage courants |
| 0.8 – 1.6 | tournage fin, surfaces d’appui |
| 0.1 – 0.4 | rectification, rodage, surfaces d’étanchéité |
Tolérance et rugosité vont ensemble : il est inutile de demander une tolérance IT6 sur une surface de Ra 12,5, car les pics seraient plus hauts que la tolérance elle-même.


Sono l'autore di questa pagina su «Tolleranze dimensionali, accoppiamenti ISO e rugosità». Se qualcosa non è chiaro, se vi serve un esempio in più o volete approfondire un punto, scrivetelo qui sotto nei commenti: rispondo personalmente. Se la pagina vi è stata utile, lasciate un voto con le stelle in cima all'articolo.I am the author of this page on “Dimensional tolerances, ISO fits and surface roughness”. If something is unclear, if you need another example or want to go deeper into a point, write it in the comments below: I answer personally. If the page was useful, leave a star rating at the top of the article.