Production au plus juste : loi de Little, goulot d'étranglement et kanban
Les sept gaspillages, la loi de Little démontrée avec un exemple, le goulot d'étranglement et la théorie des contraintes, le temps de takt, le nombre de kanbans avec un exemple, l'amélioration continue.
https://www.electronics-engineering.com/fr/production-au-plus-juste-loi-de-little-goulot-kanban/
Dans les années 1950, Toyota, qui n’avait ni les capitaux ni les volumes de ses concurrents américains, a mis au point une autre façon de produire : peu de stocks, de petits lots, un flux continu, une amélioration quotidienne. Le système de production Toyota, appelé production au plus juste (lean production) en Occident, s’applique aujourd’hui bien au-delà de l’industrie automobile. Dans cette leçon, nous regardons les gaspillages, la loi de Little avec sa démonstration et un exemple, le goulot d’étranglement, le temps de takt, le dimensionnement des kanbans avec un exemple, et l’amélioration continue.
Les gaspillages
L’idée centrale est de distinguer ce qui ajoute de la valeur pour le client de ce qui n’en ajoute pas, et d’éliminer le second. Ohno a énuméré sept sortes de gaspillages (muda) : surproduction, attente, transport, traitement inutile, stocks, mouvements, défauts. Les stocks sont le plus insidieux, parce qu’ils cachent les autres : un magasin entre deux services couvre les pannes, les défauts et la mauvaise synchronisation, qui restent ainsi non résolus. Les réduire fait remonter les problèmes à la surface, comme un niveau d’eau qui baisse révèle les rochers.
La loi de Little
Le lien entre les en-cours et les temps est une loi générale des systèmes en régime permanent (leçon de Réseaux de télécommunication sur la théorie des files d’attente).
Théorème (Little). Dans un système stable, le nombre moyen d’articles présents  , le débit moyen de sortie
 et le délai moyen de traversée
 sont liés par
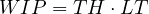
Démonstration (idée). On observe le système pendant un long temps  , et l’on trace le nombre d’articles présents en fonction du temps. L’aire sous la courbe peut se calculer de deux façons : comme
 (valeur moyenne fois durée), ou comme la somme des temps passés dans le système par chaque article, c’est-à-dire le nombre d’articles qui sont passés,
 , fois le temps moyen . En égalant et en divisant par , on obtient la loi ; les effets des articles présents au début et à la fin deviennent négligeables pour un grand . ∎
Exemple. Une ligne avec 600 articles en cours et une production de 50 articles par heure a un délai moyen de traversée de 12 heures. Pour livrer en 4 heures avec la même production, il faut réduire les en-cours à 200 articles. La loi montre pourquoi la production au plus juste est aussi rapide : à débit égal, moins de stocks veut dire des temps plus courts, donc une réponse plus rapide aux clients, moins de capital circulant (leçon d’Économie d’entreprise sur le budget) et des défauts découverts plus tôt.
Le goulot d’étranglement
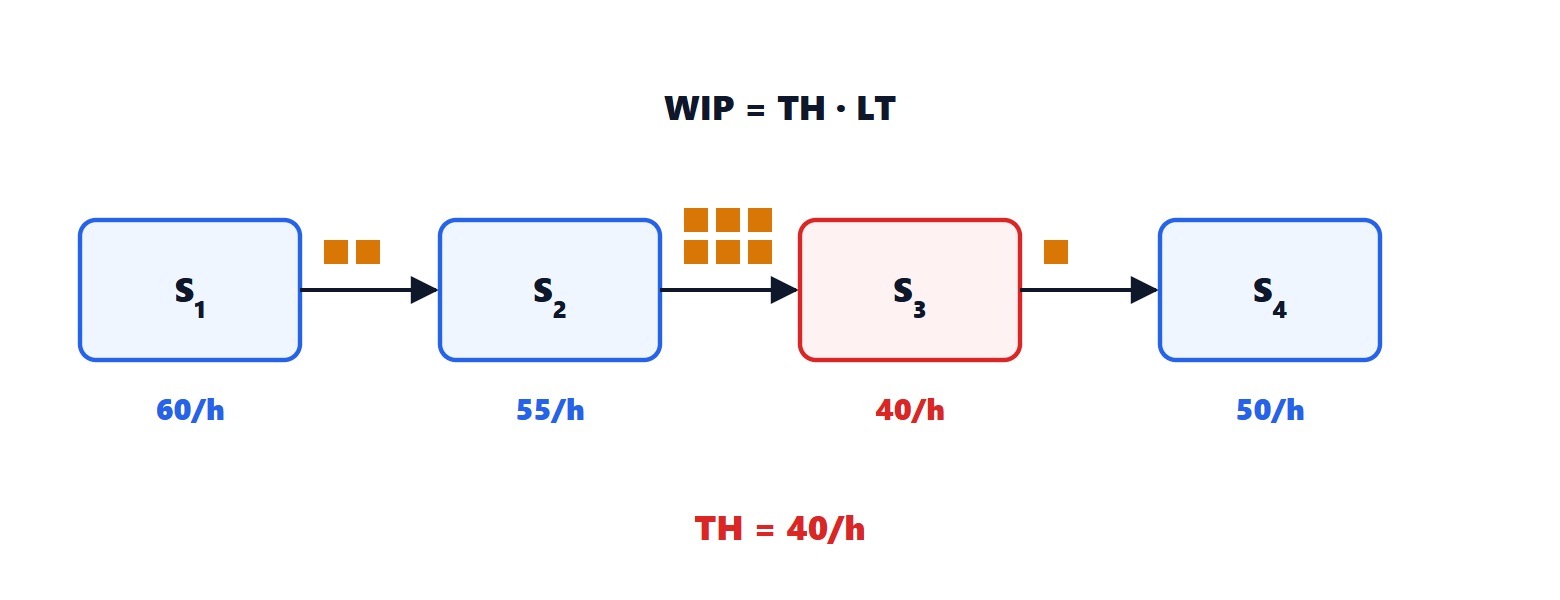
Le débit d’une ligne est celui de son poste le plus lent, le goulot d’étranglement : sur la figure, 40 articles par heure, quelles que soient les capacités des autres. Une heure perdue au goulot est une heure perdue pour toute l’usine ; une heure gagnée sur un autre poste est inutile. La théorie des contraintes de Goldratt en tire les règles : identifier le goulot, l’exploiter à fond (jamais à l’arrêt, jamais à travailler sur des articles défectueux), subordonner tout le reste à sa cadence, et seulement ensuite augmenter sa capacité.
Takt et flux tiré
Le temps de takt est le rythme nécessaire pour répondre à la demande :
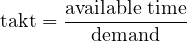
Avec 450 minutes de travail par jour et 900 articles demandés, le takt est de 30 secondes : chaque poste doit terminer son travail en moins de 30 secondes, et le travail doit être équilibré entre les postes.
Dans la production en flux tiré (pull), un service ne produit que quand celui d’aval prélève : le signal est le kanban, une carte attachée à un conteneur. Le nombre de cartes limite le stock en circulation :
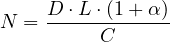
avec  la demande par unité de temps,
 le temps de cycle d’une carte (production plus transport),
 une marge de sécurité et
 les articles par conteneur. C’est encore la loi de Little : le stock nécessaire est le débit fois le temps. Exemple.
 articles par heure,
 heures,
 , conteneurs de 20 articles :
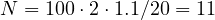 cartes. Retirer une carte à la fois, quand tout fonctionne, est la façon « lean » de découvrir le problème suivant à résoudre.
L’amélioration continue
Le système repose sur le kaizen, l’amélioration continue par petits pas faite par les personnes qui travaillent sur le processus, et sur le respect de leur contribution. Des outils comme la cartographie de la chaîne de valeur, l’organisation du poste de travail (5S), la réduction des temps de changement de série (SMED, qui rend économiques les petits lots) et l’arrêt de la ligne au premier défaut (jidoka) servent tous à faire remonter les problèmes et à les résoudre à la racine.






Benvenuti nella pagina su «Produzione snella: legge di Little, collo di bottiglia e kanban». L'ho scritta pensando a chi studia ingegneria elettronica: se un passaggio non vi torna, un esercizio vi dà un risultato diverso o volete altro materiale sull'argomento, chiedete pure nei commenti e vi risponderò. Un voto con le stelle qui sopra mi aiuta a capire quali pagine migliorare.Welcome to the page on “Lean production: Little's law, bottleneck and kanban”. I wrote it for engineering students: if a step does not add up, an exercise gives you a different result or you would like more material on the topic, just ask in the comments and I will reply. A star rating above helps me understand which pages to improve.