Produzione snella: legge di Little, collo di bottiglia e kanban
I sette sprechi, legge di Little dimostrata con esempio, collo di bottiglia e teoria dei vincoli, tempo takt, numero di kanban con esempio, miglioramento continuo.
Negli anni Cinquanta la Toyota, senza i capitali e i volumi dei concorrenti americani, sviluppò un modo diverso di produrre: poche scorte, piccoli lotti, flusso continuo, miglioramento quotidiano. Il Toyota production system, chiamato in occidente produzione snella (lean), è oggi applicato ben oltre l’industria automobilistica. In questa lezione vediamo gli sprechi, la legge di Little con la sua dimostrazione e un esempio, il collo di bottiglia, il tempo takt, il dimensionamento dei cartellini kanban con un esempio, e il miglioramento continuo.
Gli sprechi
L’idea centrale è distinguere ciò che aggiunge valore per il cliente da ciò che non lo aggiunge, e eliminare il secondo. Ohno elencò sette sprechi (muda): sovrapproduzione, attese, trasporti, lavorazioni inutili, scorte, movimenti, difetti. Le scorte sono il più insidioso, perché nascondono gli altri: un magazzino tra due reparti copre i guasti, i difetti e la cattiva sincronizzazione, che restano così senza soluzione. Ridurle fa emergere i problemi, come l’acqua che si abbassa fa emergere gli scogli.
La legge di Little
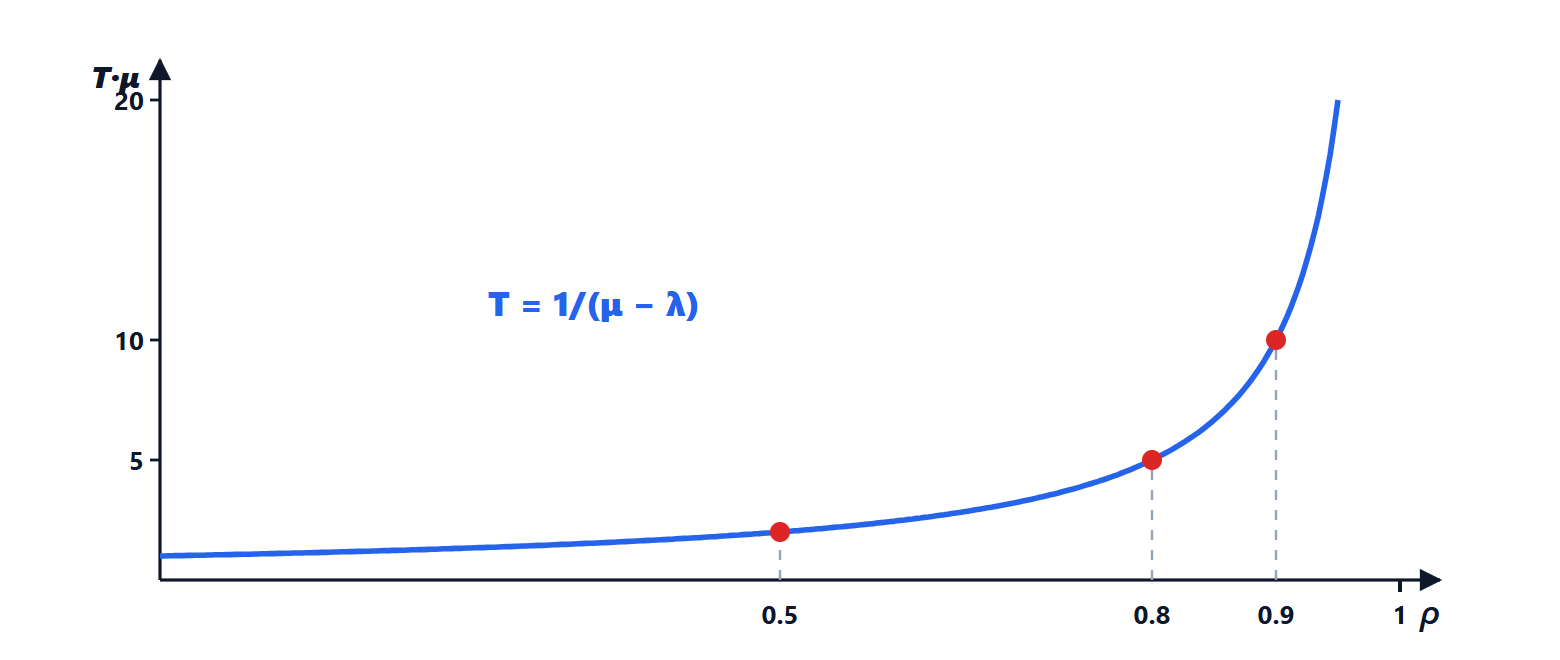
Il legame tra scorte in lavorazione e tempi è una legge generale dei sistemi in regime stazionario (lezione sulla teoria delle code di Reti di telecomunicazione).
Teorema (Little). In un sistema stabile, il numero medio di elementi presenti  , il ritmo medio di uscita
 e il tempo medio di attraversamento
 sono legati da
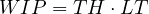
Dimostrazione (idea). Si osservi il sistema per un tempo lungo  , e si disegni il numero di pezzi presenti in funzione del tempo. L’area sotto la curva si può calcolare in due modi: come
 (valore medio per durata), oppure come somma dei tempi trascorsi dentro il sistema da ciascun pezzo, cioè numero di pezzi passati,
 , per il tempo medio . Uguagliando e dividendo per si ottiene la legge; gli effetti dei pezzi presenti all’inizio e alla fine diventano trascurabili per grande. ∎
Esempio. Una linea con 600 pezzi in lavorazione e un’uscita di 50 pezzi all’ora ha un tempo di attraversamento medio di 12 ore. Per consegnare in 4 ore, a parità di produzione, bisogna ridurre le scorte in lavorazione a 200 pezzi. La legge mostra perché la produzione snella è anche rapida: con lo stesso ritmo di uscita, meno scorte significano tempi più brevi, e quindi risposta più veloce ai clienti, meno capitale circolante (lezione sul budget di Economia aziendale) e difetti scoperti prima.
Il collo di bottiglia
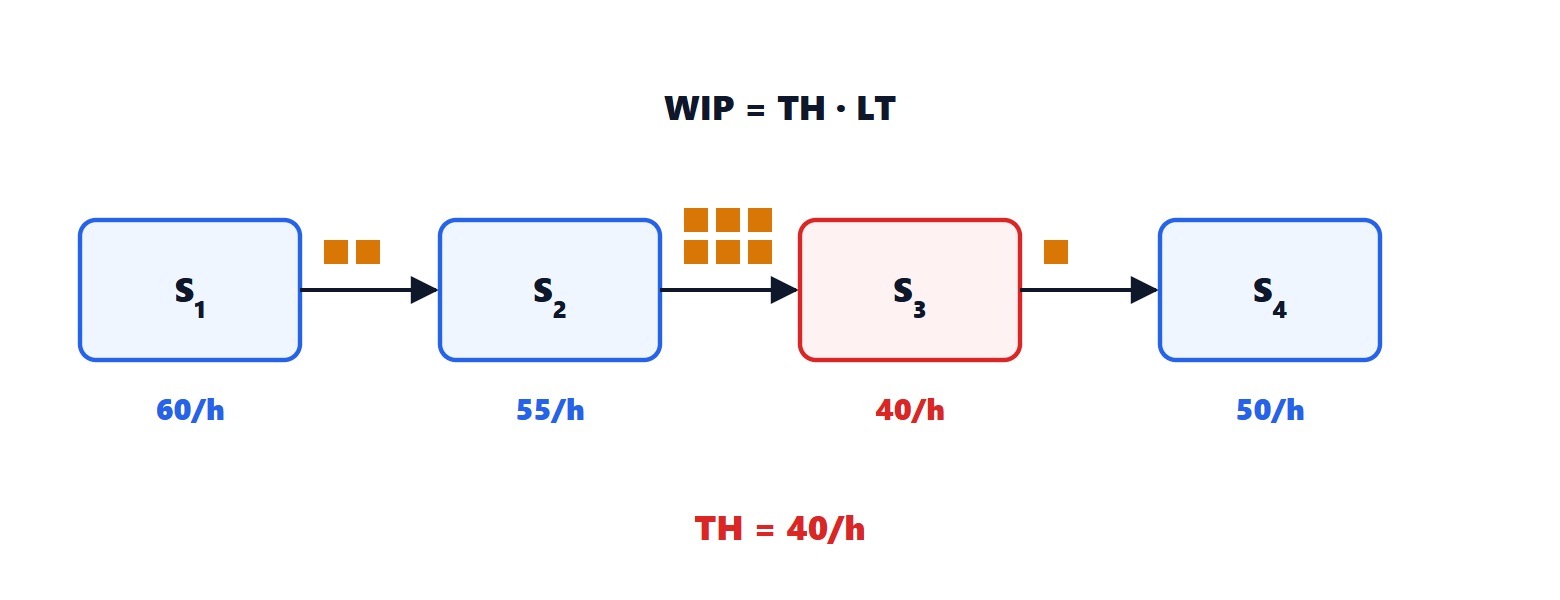
Il ritmo di una linea è quello della sua stazione più lenta, il collo di bottiglia: nella figura 40 pezzi all’ora, qualunque sia la capacità delle altre. Un’ora persa sul collo di bottiglia è un’ora persa per tutto l’impianto; un’ora risparmiata su un’altra stazione non serve a nulla. La teoria dei vincoli di Goldratt ne trae le regole: individuare il collo di bottiglia, sfruttarlo al massimo (mai fermo, mai a lavorare pezzi difettosi), subordinare tutto il resto al suo ritmo, e solo dopo aumentarne la capacità.
Takt e flusso tirato
Il tempo takt è il ritmo che serve per soddisfare la domanda:
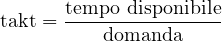
Con 450 minuti di lavoro al giorno e 900 pezzi richiesti, il takt è 30 secondi: ogni stazione deve completare il suo lavoro in meno di 30 secondi, e il lavoro va bilanciato tra le stazioni.
Nella produzione tirata (pull) un reparto produce solo quando quello a valle preleva: il segnale è il kanban, un cartellino attaccato a un contenitore. Il numero di cartellini limita le scorte in circolo:
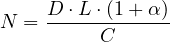
con  la domanda per unità di tempo,
 il tempo di ciclo del cartellino (produzione più trasporto),
 un margine di sicurezza e
 i pezzi per contenitore. È di nuovo la legge di Little: le scorte necessarie sono il ritmo per il tempo. Esempio.
 pezzi all’ora,
 ore,
 , contenitori da 20 pezzi:
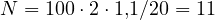 cartellini. Togliere un cartellino alla volta, quando tutto funziona, è il modo lean di scoprire il prossimo problema da risolvere.
Il miglioramento continuo
Il sistema si regge sul kaizen, il miglioramento continuo a piccoli passi fatto dalle persone che lavorano sul processo, e sul rispetto per il loro contributo. Strumenti come la mappatura del flusso del valore, l’ordine del posto di lavoro (5S), la riduzione dei tempi di cambio formato (SMED, che rende economici i piccoli lotti) e il fermo della linea al primo difetto (jidoka) servono tutti a far emergere i problemi e a risolverli alla radice.