Qualità: carte di controllo, capacità del processo e sei sigma
Cause comuni e speciali, carta della media, lunghezza media di sequenza dimostrata, sensibilità a uno spostamento, Cp e Cpk con esempio, sei sigma, qualità totale.
La qualità non si ottiene controllando i pezzi alla fine e scartando quelli difettosi, ma tenendo sotto controllo il processo che li produce. Gli strumenti statistici dicono quando un processo è cambiato e se è capace di rispettare le tolleranze. In questa lezione vediamo le carte di controllo con la dimostrazione della lunghezza media di sequenza e il calcolo della sensibilità a uno spostamento, gli indici di capacità con un esempio, il significato di “sei sigma”, e la gestione della qualità.
Variabilità e controllo statistico
Nessun processo produce pezzi tutti uguali. Shewhart distinse due tipi di variabilità: quella dovuta a tante cause comuni, piccole e sempre presenti, che danno una distribuzione stabile; e quella dovuta a cause speciali (un utensile consumato, un lotto di materiale diverso, una taratura sbagliata), che spostano il processo. Un processo con sole cause comuni è in controllo statistico: prevedibile. Il compito del controllo è accorgersi presto delle cause speciali, senza reagire alle oscillazioni normali.
La carta di controllo
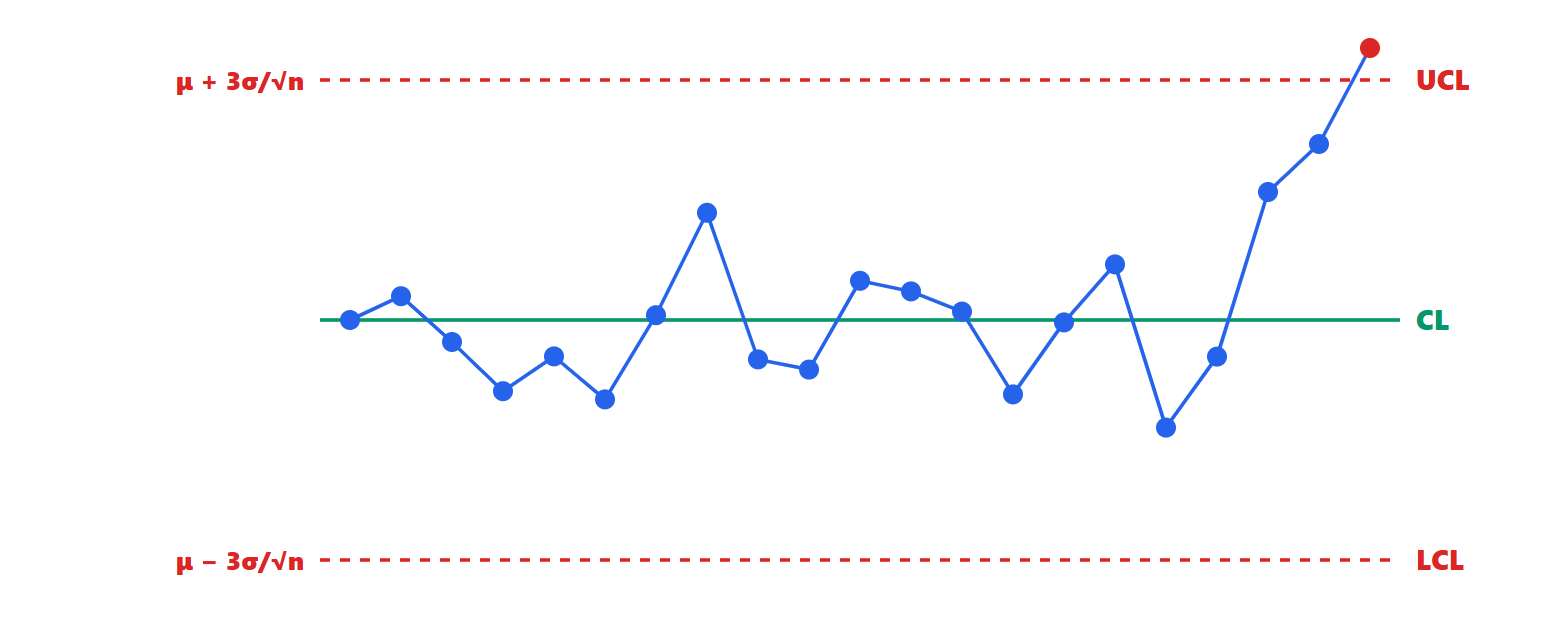
A intervalli regolari si prelevano  pezzi, se ne calcola la media
 e la si riporta su una carta con una linea centrale
 e due limiti a
 , perché la deviazione standard della media di valori è
 .
Teorema. Con limiti a  deviazioni standard e processo in controllo con distribuzione normale, ogni punto cade fuori dai limiti con probabilità
 , e il numero medio di campioni prima di un falso allarme è
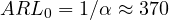 .
Dimostrazione. 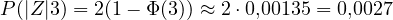 . I campioni sono indipendenti, quindi il numero di campioni fino al primo segnale segue una distribuzione geometrica con probabilità di successo
 , la cui media è
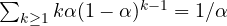 . ∎
Lo stesso ragionamento misura la sensibilità. Esempio. Se la media si sposta di  e i campioni sono di
 pezzi, lo spostamento vale due deviazioni standard della media; un punto supera il limite superiore con probabilità circa
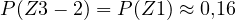 , e lo spostamento viene segnalato in media dopo
 campioni. Campioni più grandi o regole aggiuntive (per esempio sette punti consecutivi dalla stessa parte della linea centrale) rendono la carta più sensibile.
La capacità del processo
Un processo in controllo può comunque produrre pezzi fuori tolleranza, se la sua variabilità è troppo grande rispetto alle specifiche 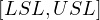 . Gli indici di capacità:
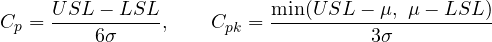
 confronta l’ampiezza della tolleranza con quella del processo;
 tiene conto anche della centratura.
Esempio. Un albero con diametro nominale 10,00 mm e tolleranza ±0,08 mm, prodotto con  mm:
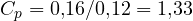 . Se il processo è centrato, i pezzi fuori tolleranza sono quelli oltre
 : circa 63 per milione. Se la media si sposta a 10,02 mm,
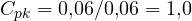 , e i pezzi fuori tolleranza, oltre
 dal lato vicino, salgono a circa 1350 per milione. Molti clienti dell’industria automobilistica chiedono
 o 1,67.
Sei sigma
Un processo “sei sigma” ha la tolleranza a  dalla media (
 ). Il programma Six Sigma, nato in Motorola negli anni Ottanta, ammette che nel lungo periodo la media si sposti fino a
 : resta allora una distanza di
 dal limite più vicino, e i difetti sono circa 3,4 per milione. Il metodo di miglioramento è il ciclo DMAIC: definire, misurare, analizzare, migliorare, controllare.
La gestione della qualità
La qualità totale estende l’idea a tutta l’azienda: la qualità è definita dal cliente, si costruisce nei processi e nel progetto (non si ispeziona alla fine), coinvolge tutti, e migliora continuamente con il ciclo di Deming pianificare-fare-verificare-agire. Nel progetto, strumenti come l’analisi dei modi di guasto e dei loro effetti (FMEA) prevengono i difetti prima che nascano; in produzione, i dispositivi a prova di errore (poka-yoke) rendono impossibile montare un pezzo al contrario. La norma ISO 9001 certifica che un’azienda ha un sistema di gestione per la qualità documentato e verificato. Un principio guida il tutto: un difetto costa tanto di più quanto più tardi viene scoperto, dal progetto alla produzione al cliente, spesso di un fattore dieci a ogni passaggio.