La qualité : cartes de contrôle, capabilité des processus et six sigma
Causes communes et causes spéciales, la carte de la moyenne, longueur moyenne de série démontrée, sensibilité à un décalage, Cp et Cpk avec un exemple, six sigma, qualité totale.
https://www.electronics-engineering.com/fr/qualite-cartes-de-controle-capabilite-six-sigma/
La qualité ne s’obtient pas en inspectant les pièces à la fin et en jetant les défectueuses, mais en gardant sous contrôle le processus qui les produit. Les outils statistiques disent quand un processus a changé et s’il est capable de respecter les tolérances. Dans cette leçon, nous regardons les cartes de contrôle avec la démonstration de la longueur moyenne de série et le calcul de la sensibilité à un décalage, les indices de capabilité avec un exemple, le sens de « six sigma », et le management de la qualité.
Variabilité et maîtrise statistique
Aucun processus ne produit des pièces identiques. Shewhart a distingué deux sortes de variabilité : celle due à de nombreuses causes communes, petites et toujours présentes, qui donne une distribution stable ; et celle due à des causes spéciales (un outil usé, un lot de matière différent, un mauvais réglage), qui décalent le processus. Un processus avec seulement des causes communes est sous maîtrise statistique : prévisible. La tâche du contrôle est de détecter tôt les causes spéciales, sans réagir aux fluctuations normales.
La carte de contrôle
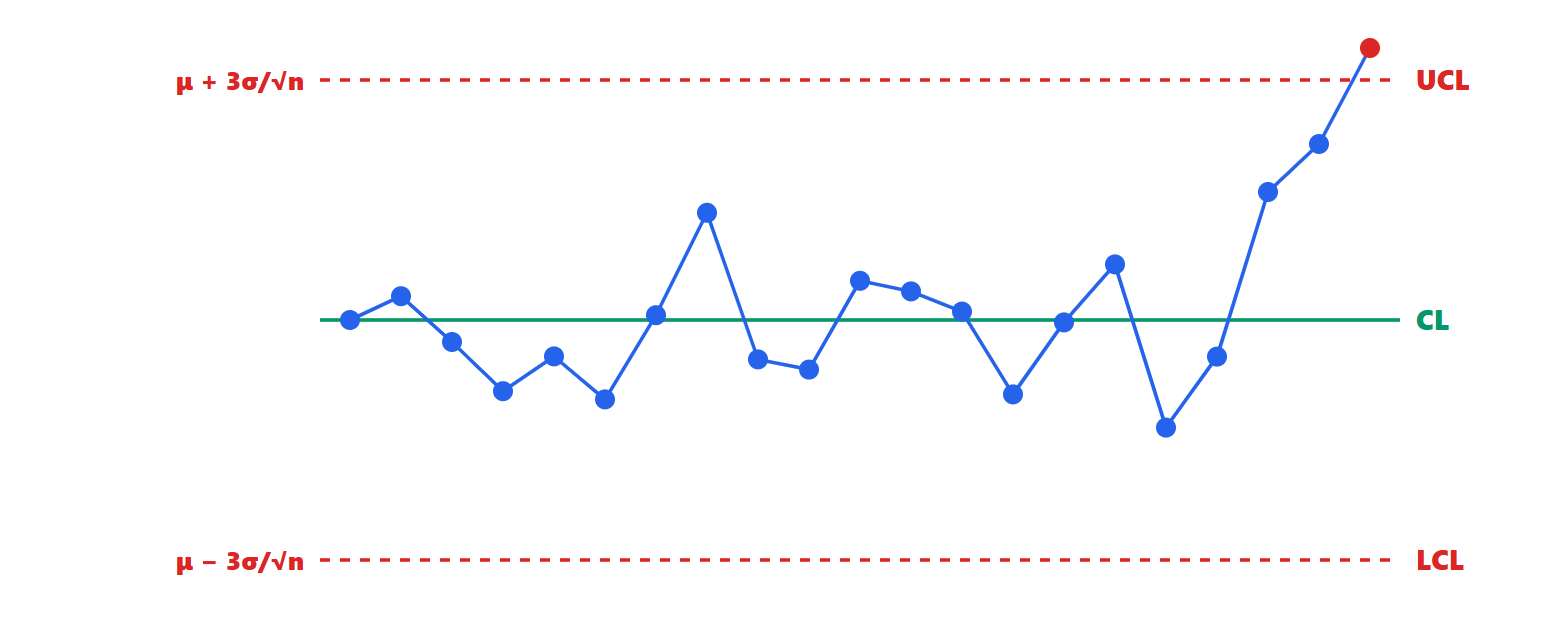
À intervalles réguliers, on prélève  pièces, on calcule leur moyenne
 et on la porte sur une carte avec une ligne centrale
 et deux limites en
 , parce que l’écart type de la moyenne de valeurs est
 .
Théorème. Avec des limites à  écarts types et un processus sous contrôle de distribution normale, chaque point tombe hors des limites avec la probabilité
 , et le nombre moyen d’échantillons avant une fausse alarme est
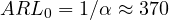 .
Démonstration. 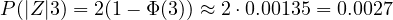 . Les échantillons sont indépendants, donc le nombre d’échantillons jusqu’au premier signal suit une loi géométrique de probabilité de succès
 , dont la moyenne est
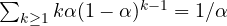 . ∎
Le même raisonnement mesure la sensibilité. Exemple. Si la moyenne se décale de  et que les échantillons sont de
 pièces, le décalage vaut deux écarts types de la moyenne ; un point dépasse la limite supérieure avec une probabilité d’environ
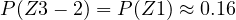 , et le décalage est signalé en moyenne après
 échantillons. Des échantillons plus grands ou des règles supplémentaires (par exemple sept points consécutifs du même côté de la ligne centrale) rendent la carte plus sensible.
La capabilité du processus
Un processus sous contrôle peut quand même produire des pièces hors tolérance, si sa variabilité est trop grande par rapport aux spécifications 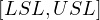 . Les indices de capabilité :
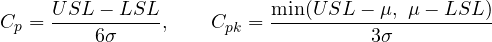
 compare la largeur de la tolérance à celle du processus ;
 tient compte aussi du centrage.
Exemple. Un arbre de diamètre nominal 10,00 mm et de tolérance ±0,08 mm, produit avec  mm :
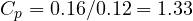 . Si le processus est centré, les pièces hors tolérance sont celles au-delà de
 : environ 63 par million. Si la moyenne se décale à 10,02 mm,
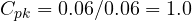 , et les pièces hors tolérance, au-delà de
 du côté proche, montent à environ 1350 par million. De nombreux clients de l’automobile exigent
 ou 1,67.
Six sigma
Un processus « six sigma » a sa tolérance à  de la moyenne (
 ). Le programme Six Sigma, né chez Motorola dans les années 1980, admet que la moyenne dérive jusqu’à
 à long terme : il reste alors une distance de
 de la limite la plus proche, et les défauts sont d’environ 3,4 par million. La méthode d’amélioration est le cycle DMAIC : définir, mesurer, analyser, améliorer, contrôler (maîtriser).
Le management de la qualité
La qualité totale étend l’idée à toute l’entreprise : la qualité est définie par le client, elle se construit dans les processus et la conception (on ne l’inspecte pas à la fin), elle implique tout le monde, et elle s’améliore continuellement avec le cycle planifier-faire-vérifier-agir de Deming. En conception, des outils comme l’analyse des modes de défaillance et de leurs effets (AMDE, FMEA) préviennent les défauts avant qu’ils ne naissent ; en production, des dispositifs anti-erreur (poka-yoke) rendent impossible de monter une pièce à l’envers. La norme ISO 9001 certifie qu’une entreprise a un système de management de la qualité documenté et audité. Un principe guide tout : un défaut coûte d’autant plus cher qu’il est découvert tard, de la conception à la production jusqu’au client, souvent d’un facteur dix à chaque étape.


Benvenuti nella pagina su «Qualità: carte di controllo, capacità del processo e sei sigma». L'ho scritta pensando a chi studia ingegneria elettronica: se un passaggio non vi torna, un esercizio vi dà un risultato diverso o volete altro materiale sull'argomento, chiedete pure nei commenti e vi risponderò. Un voto con le stelle qui sopra mi aiuta a capire quali pagine migliorare.Welcome to the page on “Quality: control charts, process capability and six sigma”. I wrote it for engineering students: if a step does not add up, an exercise gives you a different result or you would like more material on the topic, just ask in the comments and I will reply. A star rating above helps me understand which pages to improve.