Filettature e collegamenti filettati: designazione e rappresentazione
La filettatura metrica ISO con tabella dei passi e delle punte, designazione, rappresentazione convenzionale di viti e fori filettati, viti, bulloni e prigionieri, classi di resistenza.
Viti, bulloni e prigionieri sono gli elementi di collegamento più diffusi: un’auto ne contiene migliaia, un computer qualche decina. Disegnare l’elica di ogni filetto sarebbe lunghissimo e inutile, quindi le norme prevedono una rappresentazione convenzionale semplificata (ISO 6410) e una designazione che, con poche lettere, dice tutto ciò che serve.
La filettatura metrica ISO
Una filettatura è un risalto elicoidale avvolto su un cilindro (vite, filettatura esterna) o dentro un foro (madrevite, filettatura interna). La più usata è la filettatura metrica ISO, con profilo triangolare a 60°. Le grandezze principali:
- diametro nominale
 : il diametro esterno della vite, quello sulle creste;
- diametro di nocciolo: il diametro sul fondo dei filetti della vite;
- passo
 : la distanza tra due creste vicine, cioè di quanto avanza la vite in un giro (per filettature a un principio).
Il diametro interno della madrevite vale 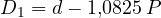 . Per forare prima di maschiare si usa in pratica una punta di diametro circa
 .
| Designazione | Passo grosso (mm) | Punta per il foro (mm) |
|---|---|---|
| M3 | 0,5 | 2,5 |
| M4 | 0,7 | 3,3 |
| M5 | 0,8 | 4,2 |
| M6 | 1 | 5 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,2 |
| M20 | 2,5 | 17,5 |
La designazione
- M10: filettatura metrica, diametro 10 mm, passo grosso (1,5 mm). Il passo grosso non si scrive.
- M10 × 1,25: passo fine, da scrivere sempre. Il passo fine regge meglio le vibrazioni e permette regolazioni più precise.
- M10 – 6H / M10 – 6g: con la classe di tolleranza della madrevite o della vite.
- LH: filettatura sinistrina, che si avvita in senso antiorario (pedale sinistro della bicicletta, bombole di gas combustibile).
Esistono anche filettature non metriche: G (gas cilindrica, per tubi e raccordi idraulici), Tr (trapezoidale, per viti di manovra e morse), e le filettature in pollici UNC/UNF usate negli Stati Uniti. I connettori a radiofrequenza SMA, per esempio, hanno una filettatura in pollici 1/4-36 UNS.
La rappresentazione convenzionale
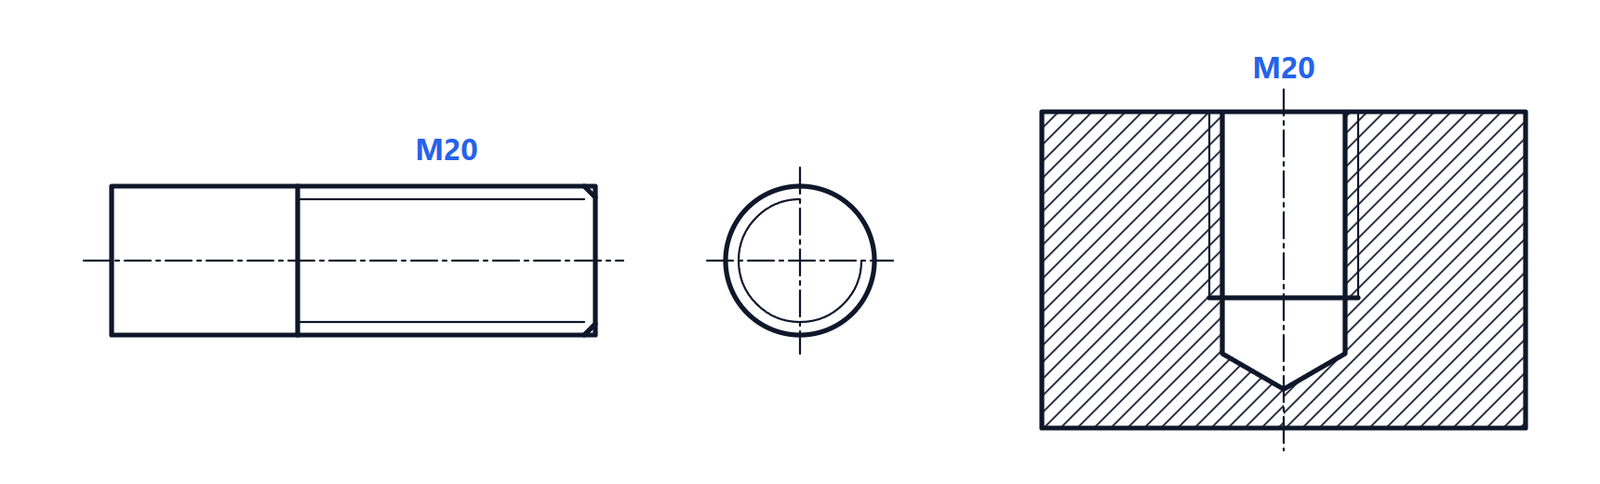
La regola da ricordare: si disegna con linea grossa ciò che si vede e si tocca (le creste della vite, il foro di preparazione della madrevite), con linea fine il fondo dei filetti.
- Vite in vista: diametro esterno con linea grossa, diametro di nocciolo con linea fine. Il limite della parte filettata è una linea grossa trasversale. Nella vista in testa la circonferenza esterna è grossa e quella di nocciolo è un arco fine di circa tre quarti di giro, aperto in un punto qualsiasi.
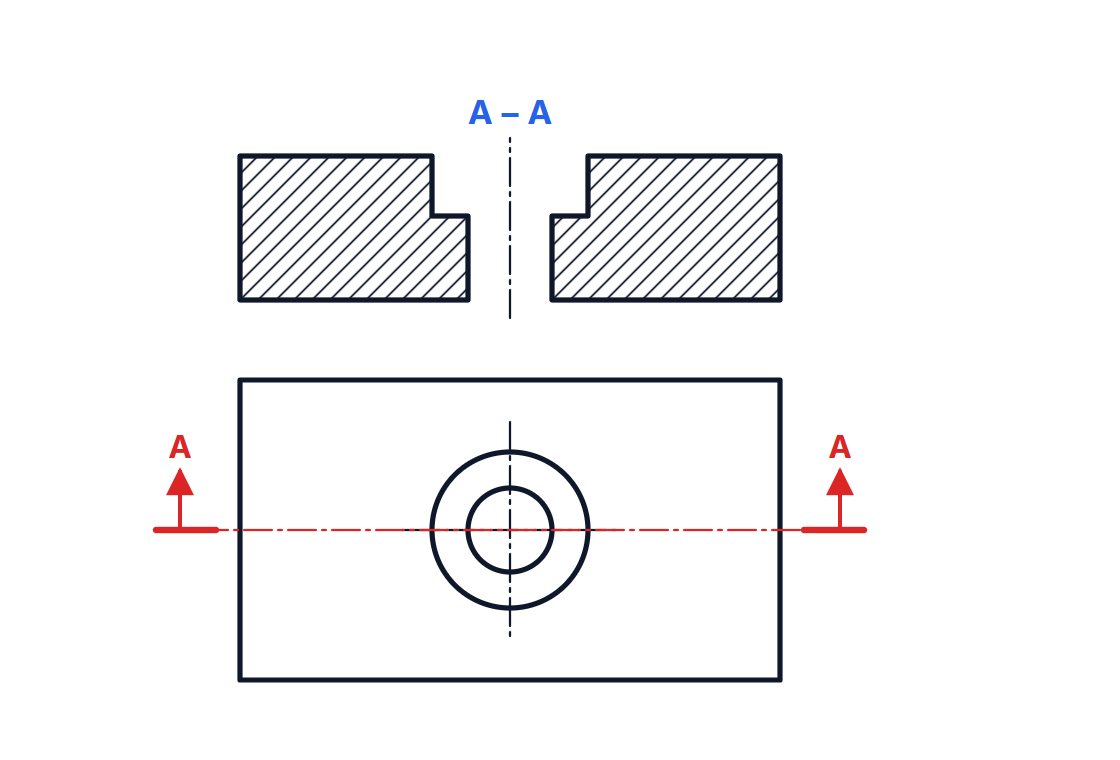
- Madrevite in sezione: il foro (diametro interno) con linea grossa, il diametro nominale con linea fine. Il tratteggio arriva fino alla linea grossa, cioè fino al foro, perché lì c’è materiale. Il fondo del foro cieco ha la punta conica a 120° lasciata dalla punta da trapano, oltre la parte filettata.
- Vite avvitata in una madrevite, in sezione: la vite copre la madrevite. Dove sono accoppiate si disegna la vite: le sue creste grosse coincidono con il diametro nominale fine della madrevite.
Le linee nascoste delle filettature si disegnano tratteggiate solo se indispensabile.
Gli elementi filettati
- Vite: si avvita direttamente in un foro filettato del pezzo.
- Bullone: vite più dado, attraversa i pezzi in fori passanti. Il foro passante si fa un po’ più grande della vite (per M10, da 10,5 a 11 mm) per assorbire le tolleranze di posizione.
- Prigioniero: barra filettata alle due estremità, avvitata stabilmente in un pezzo; il secondo pezzo si fissa con un dado. Si usa quando si smonta spesso, per non consumare il filetto del pezzo principale, per esempio sulle teste dei motori.
- Rondelle: distribuiscono il carico sotto la testa e il dado.
Le teste più comuni sono esagonale (si stringe con chiave), cilindrica con esagono incassato (a brugola, quando c’è poco spazio laterale) e svasata (resta a filo con la superficie, in una svasatura conica a 90°).
Quanto deve entrare una vite
In un foro filettato nell’acciaio basta una lunghezza di avvitamento pari a circa una volta il diametro; nella ghisa circa 1,5 volte, nell’alluminio e nelle leghe leggere circa 2 volte, perché il materiale della madrevite è meno resistente di quello della vite. Negli alloggiamenti di plastica dei dispositivi elettronici si usano spesso inserti filettati in ottone, annegati a caldo, per evitare di rovinare il filetto con smontaggi ripetuti.
La classe di resistenza
Sulla testa delle viti d’acciaio è stampata la classe di resistenza, per esempio 8.8. Il primo numero per 100 dà il carico di rottura in MPa (800 MPa); il prodotto dei due numeri per 10 dà il carico di snervamento (8 × 8 × 10 = 640 MPa). Le classi più comuni sono 4.6, 8.8, 10.9 e 12.9. Per le viti inox si usa una designazione diversa, come A2-70: acciaio austenitico A2 con 700 MPa di rottura.
I sistemi antisvitamento
Le vibrazioni possono allentare un collegamento filettato. Si previene con rondelle elastiche o dentellate, dadi autobloccanti con inserto in nylon, controdadi, frenafiletti anaerobici (le “colle” per viti) o fili di sicurezza nelle applicazioni aeronautiche. Il metodo più affidabile resta però applicare il serraggio corretto con una chiave dinamometrica: è il precarico della vite a tenere unito il giunto.