Collaudo, messa in servizio, OEE e manutenzione
FAT e SAT, messa in servizio virtuale e gemello digitale, interfacce ISA-101 e gestione degli allarmi, OEE con forma compatta dimostrata ed esempio, manutenzione predittiva.
Un impianto non è finito quando l’ultimo cavo è collegato: va provato, avviato, consegnato e poi mantenuto efficiente per anni. In questa lezione vediamo i collaudi in fabbrica e in campo, la messa in servizio virtuale con il gemello digitale, il progetto dell’interfaccia con l’operatore e la gestione degli allarmi, l’indicatore OEE con la dimostrazione della sua forma compatta e un esempio, e le strategie di manutenzione.
I collaudi
- FAT (factory acceptance test): il cliente verifica la macchina o il quadro presso il costruttore, prima della spedizione, seguendo un protocollo di prova scritto che risale ai requisiti (lezione sull’architettura). Correggere un errore qui costa molto meno che in cantiere.
- SAT (site acceptance test): dopo l’installazione, si ripetono le prove nell’impianto reale, con i collegamenti veri, e si aggiungono quelle che solo lì si possono fare.
- Messa in servizio: verifica dei cablaggi punto per punto (ogni sensore, ogni attuatore), taratura degli strumenti, prove delle sequenze a vuoto e poi con prodotto, regolazione degli anelli, prove delle funzioni di sicurezza.
- Documentazione consegnata: schemi elettrici aggiornati, programmi con i sorgenti, manuali di uso e manutenzione, certificati, dichiarazione di conformità.
La messa in servizio virtuale
La messa in servizio in cantiere è costosa e sotto pressione: l’impianto deve partire, e ogni giorno di ritardo è produzione persa. La messa in servizio virtuale collega il programma vero del PLC a un modello di simulazione dell’impianto (cinematica delle macchine, sensori, attuatori, flusso dei pezzi), e prova il software prima che esista l’hardware. Si scoprono così errori di sequenza, interblocchi mancanti, collisioni tra assi. Lo stesso modello, mantenuto allineato all’impianto e alimentato dai suoi dati, diventa il gemello digitale, utile per addestrare gli operatori, provare modifiche e ottimizzare la produzione.
L’interfaccia con l’operatore
L’interfaccia uomo-macchina (HMI) deve far capire a colpo d’occhio se tutto va bene, e richiamare l’attenzione solo quando serve. La norma ISA-101 raccomanda grafiche sobrie, con sfondi grigi e pochi colori, riservando i colori vivi alle anomalie: in una schermata tutta colorata un allarme rosso non si nota. Le schermate si organizzano in livelli, dalla panoramica dell’impianto ai dettagli di un’apparecchiatura, con tendenze delle grandezze importanti.
La gestione degli allarmi (ISA-18.2, IEC 62682) parte da un principio: ogni allarme deve richiedere un’azione dell’operatore. Un sistema che genera centinaia di allarmi all’ora, molti senza conseguenze, insegna a ignorarli, e nell’emergenza vera l’informazione importante si perde nel diluvio (è stato un fattore in diversi incidenti industriali gravi). Gli obiettivi indicativi sono pochi allarmi per operatore ogni ora in condizioni normali, e la razionalizzazione degli allarmi (eliminare i duplicati, impostare priorità, isteresi e ritardi) è un lavoro di progetto vero e proprio.
L’efficienza complessiva
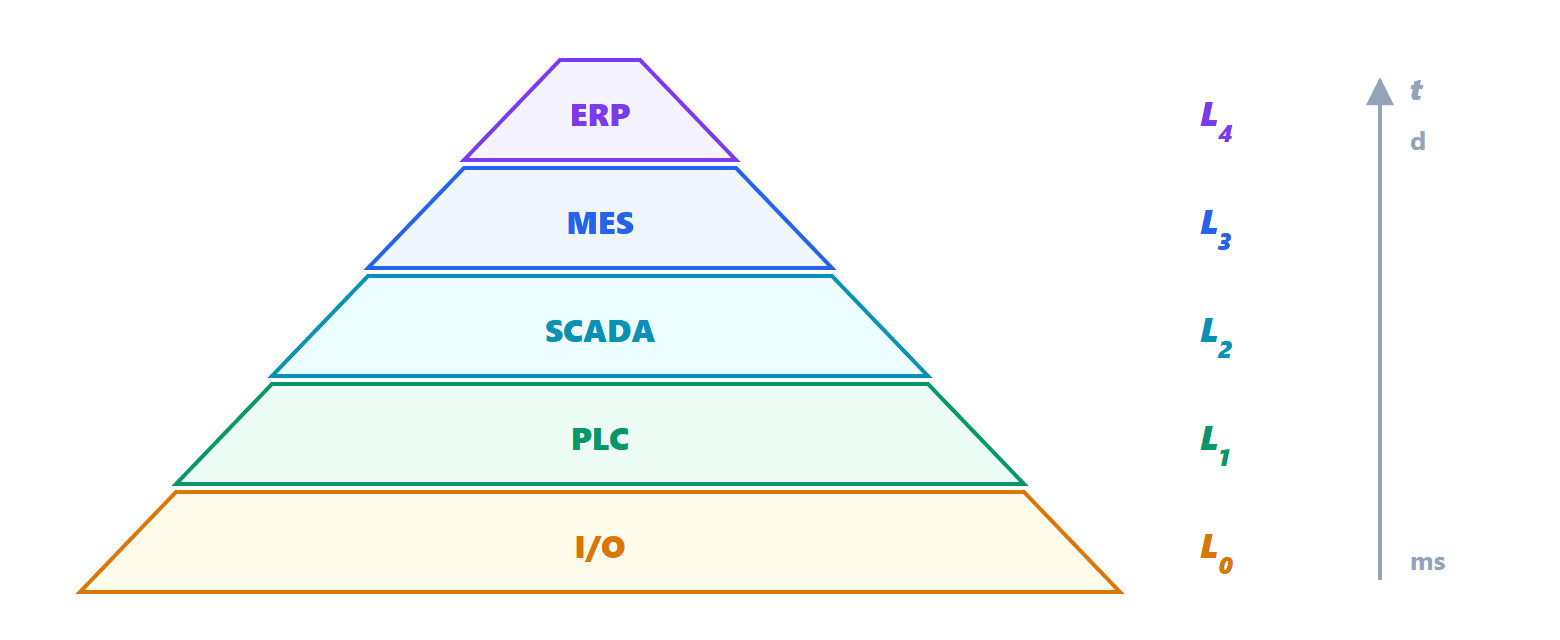
Il MES (lezione sull’architettura) misura le prestazioni con l’OEE (overall equipment effectiveness), il prodotto di tre fattori:
- disponibilità
 = tempo di funzionamento / tempo pianificato (perdite per guasti, cambi formato);
- prestazione
 = (pezzi prodotti × tempo ciclo ideale) / tempo di funzionamento (perdite per microfermate e velocità ridotta);
- qualità
 = pezzi buoni / pezzi prodotti (scarti e rilavorazioni).
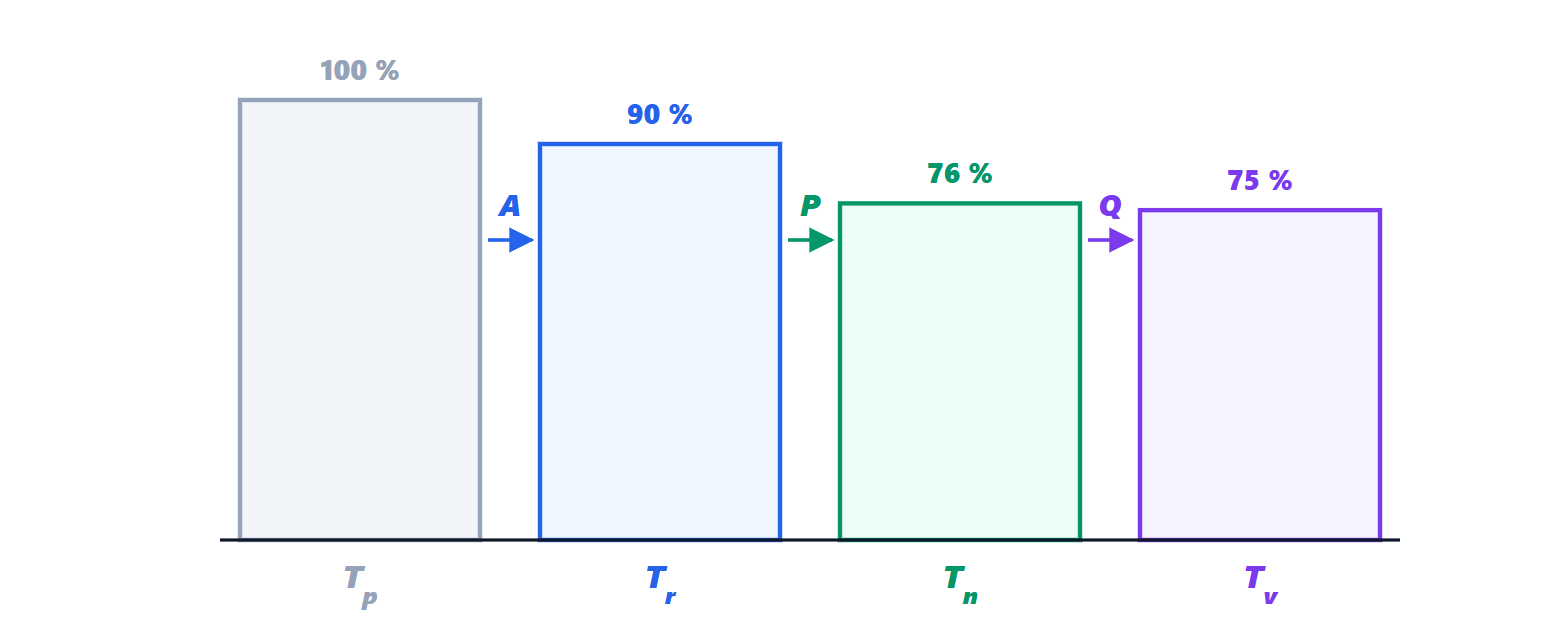
Teorema. 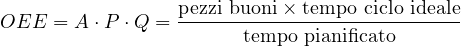 .
Dimostrazione. Moltiplicando le tre definizioni, il tempo di funzionamento si semplifica tra e , e i pezzi prodotti tra e :
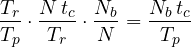
dove  sono i pezzi prodotti e
 quelli buoni. ∎
La forma compatta ha un’interpretazione chiara: l’OEE è la frazione del tempo pianificato che sarebbe bastata a produrre i pezzi buoni alla velocità ideale. Esempio. Turno di 480 min, 48 min di fermi:  . Tempo ciclo ideale 0,5 min, 734 pezzi prodotti:
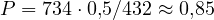 . 719 pezzi buoni:
 . OEE
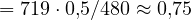 . Un valore dell’85 % è considerato eccellente per la produzione discreta; molti impianti stanno tra il 40 e il 60 %. La scomposizione dice dove intervenire: qui la perdita maggiore è nella prestazione (microfermate), non nei guasti.
La manutenzione
- Correttiva: si ripara quando si rompe. Accettabile per componenti economici e non critici.
- Preventiva: si sostituisce a intervalli fissi, prima del guasto atteso. Spreca vita utile e non evita i guasti casuali, che per l’elettronica sono la maggior parte (il tratto piatto della curva a vasca da bagno, lezione sul collaudo di Microelettronica).
- Predittiva (su condizione): si misura lo stato dei componenti (vibrazioni dei cuscinetti con l’analisi spettrale, temperature, correnti dei motori, tempi di manovra delle valvole) e si interviene quando la tendenza annuncia un guasto. I dati sono già nel sistema di automazione, e l’analisi automatica, anche con tecniche di apprendimento automatico, è una delle applicazioni più concrete dell’Industria 4.0.
L’obiettivo comune è aumentare la disponibilità (lezione sull’architettura) riducendo sia i guasti sia i tempi di riparazione.